
Заготовка вращается, база остаётся: что определяет точность установки в токарном патроне
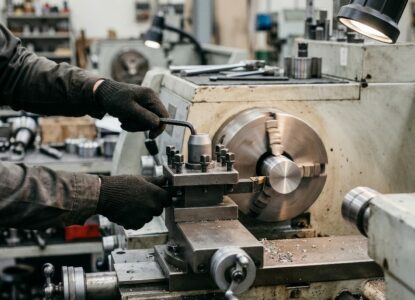
На токарном станке заготовка вращается вместе со шпинделем, а режущий инструмент перемещается относительно её оси. Поэтому качество установки в патроне сразу отражается на обработке: наружный диаметр, торец, отверстие и резьба получают геометрию относительно фактической оси вращения. Чем стабильнее базирование, тем легче выдерживать соосность между поверхностями.
Подбирая токарные патроны, учитывают диаметр заготовки, форму детали, способ базирования и характер операции. Трёхкулачковый патрон удобен для круглых заготовок, четырёхкулачковый даёт больше свободы при установке сложных форм, цанговое крепление подходит для прутка и деталей с небольшим диапазоном диаметров.
Токарные патроны и ось вращения детали
Патрон передаёт вращение шпинделя заготовке и одновременно удерживает её в заданном положении. Для круглой детали центрирование определяет, насколько близко геометрическая ось заготовки совпадает с осью шпинделя.
В самоцентрирующемся трёхкулачковом патроне кулачки перемещаются одновременно. Это ускоряет установку цилиндрических и шестигранных заготовок. Для большинства общих токарных операций такой способ даёт удобное сочетание скорости настройки и повторяемости.
Четырёхкулачковый патрон с независимым перемещением кулачков позволяет выставлять каждую точку отдельно. Такой вариант применяют для квадратных, прямоугольных, литых и эксцентричных деталей, а также там, где положение заготовки требуется настроить индикатором.
Кулачки, глубина зажима и опора заготовки
Кулачки контактируют с деталью на ограниченной площади, поэтому глубина захвата влияет на устойчивость установки. Короткая заготовка с достаточной площадью контакта удерживается жёстче, длинная требует дополнительной поддержки задним центром или люнетом.
Для мягких или уже обработанных поверхностей применяют мягкие кулачки. Их растачивают под конкретный диаметр, получая большую площадь контакта и точную посадку. Такой способ удобен при повторной установке детали после предыдущей операции.
Положение детали по длине задают упором, торцом кулачков или специальной оправкой. В серийной обработке это помогает повторять вылет заготовки и сохранять координату торцевых операций.
Биение в токарном патроне и качество обработки
Биение показывает отклонение поверхности заготовки при вращении. Его проверяют индикатором, устанавливая щуп на цилиндрическую поверхность и медленно поворачивая шпиндель. Разница показаний показывает фактическое отклонение относительно оси.
На величину биения влияют состояние кулачков, посадка патрона на шпинделе, загрязнение опорных поверхностей и геометрия самой заготовки. У прутка после проката наружная поверхность тоже имеет собственные отклонения, поэтому измерение по необработанной зоне не всегда отражает качество патрона.
При обработке детали за один установ наружные и внутренние поверхности формируются относительно одной оси. Если деталь затем снимают и устанавливают снова, повторяемость патрона начинает играть заметную роль, особенно при чистовой обработке.
Патрон, центры и длинные токарные детали
Длинная заготовка ведёт себя иначе, чем короткая втулка. При большом вылете растёт изгибающая нагрузка, поэтому свободный конец поддерживают задним центром. Для ещё более длинных деталей применяют люнеты, которые создают дополнительную опору рядом с зоной резания.
Обработка между центрами используется при повышенных требованиях к соосности нескольких участков вала. Заготовка опирается на центровые отверстия, а вращение передаётся поводковым устройством. Такой способ удобен для длинных валов и деталей, которые проходят несколько операций по наружному диаметру.
Выбор патрона связан с формой заготовки и маршрутом обработки. Для круглого прутка ценится быстрая установка, для сложной детали — независимая регулировка кулачков, для серийной партии — повторяемый вылет и стабильная посадка.